


Nyheder
Hjem / Nyheder / Industri nyheder / HDPE rotationsstøbning: nøgleegenskaber, fordele og industrielle anvendelser
Spørg enhver fabriksleder, hvorfor de valgte HDPE til en rotomstøbt tank, og du vil sandsynligvis høre det samme svar: stivhed. HDPE rotationsstøbning giver dig stivheden af en polyethylendel med høj densitet uden de svejselinjer eller svage punkter, der følger med andre støbemetoder. Hvis din applikation involverer kemikalier, tryk eller lange spænd mellem støttepunkter, bør HDPE være nær toppen af din liste.
At komme dertil kræver mere opmærksomhed på proceskontrol end med LLDPE, men udbyttet er en del, der holder sin form, modstår kryb og modstår aggressive medier. Denne vejledning forklarer, hvordan HDPE-rotomstøbning fungerer, hvordan den kan sammenlignes med LLDPE, og hvad man skal kigge efter hos en produktionspartner.
HDPE rotationsstøbning er simpelthen en rotationsstøbning, der bruger højdensitetspolyethylen som harpiks. Materialet formales til et fint pulver eller ekstruderes til mikropellets, placeres inde i en hul aluminiums- eller stålform, og formen opvarmes, mens den roterer på to vinkelrette akser. Polymeren smelter, dækker indersiden af formen og danner en sømløs, stressfri del, når formen afkøles.
Fordi formen roterer i to planer, forbliver vægtykkelsen ensartet selv på komplekse geometrier. Hjørner, ribber og indsatser kan støbes ind uden sekundær sammenføjning. HDPE bidrager specifikt med en højere krystallinitet og densitet end LDPE eller LLDPE, hvilket udmønter sig i mere stivhed, bedre varmebestandighed og lavere permeabilitet for opløsningsmidler og vanddamp.
Forme er normalt bearbejdet af aluminium eller fremstillet af stål til store mængder. For HDPE skal formen omfatte udluftning for at lade fortrængt luft undslippe; ellers kan indespærret luft forårsage huller i overfladen og ufuldstændig fyldning.
Et af de mest almindelige spørgsmål i rotationsstøbning er, hvilken polyethylenkvalitet man skal vælge. Tabellen nedenfor giver en praktisk sammenligning mellem HDPE og LLDPE til rotationsstøbning.
| Ejendom | HDPE | LLDPE |
|---|---|---|
| Massefylde (g/cm³) | 0,941 – 0,965 | 0,915 – 0,925 |
| Bøjningsmodul (MPa) | 800 – 1.300 | 400 – 800 |
| Trækstyrke ved udbytte (MPa) | 20 – 30 | 12 – 20 |
| Slagfasthed | Moderat | Fremragende |
| Modstandsdygtighed over for spændingsrevner | Godt | Fremragende |
| Krympning under afkøling | Højere | Lavere |
| Vægstivhed | Høj | Moderat |
Den korte version: vælg HDPE, når delen skal modstå bøjning, fordybning eller indvendigt tryk ved forhøjede temperaturer. Vælg LLDPE, når slagstyrke og modstand mod spændingsrevner betyder mere. Mange rotomoldere har begge materialer på lager, og en god kontraktproducent vil hjælpe dig med at vælge den rigtige kvalitet til det aktuelle servicemiljø.
En måde at tænke det på er, at HDPE opfører sig mere som en strukturel plast, mens LLDPE opfører sig mere som en sej elastomer. I en tankapplikation giver HDPE dig en fastere fornemmelse og bedre modstandsdygtighed over for buk, når tanken er delvist fyldt. I en flyder eller vejbarriere, hvor påvirkninger er sandsynlige, kan LLDPE's afbøjning og slagfasthed være mere værdifuld.
Rotationsstøbning af HDPE er mindre tilgivende end støbning af LDPE eller LLDPE. Fordi HDPE har et skarpere smeltepunkt og højere krystallinsk indhold, skal ovntiden, spidstemperaturen og afkølingshastigheden kontrolleres nøje. Hvis pulverpartiklerne er for grove, vil den indvendige overflade vise nålehuller; hvis ovntemperaturen er for høj, kan materialet nedbrydes; hvis afkølingen er ujævn, kan delen deformeres.
Typiske rotationsstøbningsbetingelser for HDPE involverer en formtemperatur i området 250-350 °C, en maksimal intern lufttemperatur på 190-220 °C og en langsom, kontrolleret afkølingsfase. Krympningshastigheder har også en tendens til at løbe lidt højere end LLDPE, så formdimensioner og kølearmaturer skal justeres i overensstemmelse hermed.
Pulverkvaliteten betyder også noget. Det er mere sandsynligt, at HDPE har brug for en strammere partikelstørrelsesfordeling end LLDPE, fordi større partikler kan skabe strømningslinjer. De fleste erfarne rotomoldere pulveriserer HDPE til et lignende målmaske, men de justerer slibeforholdene for at forhindre for meget fint støv. Nogle bruger også interne tryksensorer til at overvåge den maksimale lufttemperatur og bestemme præcist, hvornår formen skal slippes ud af ovnen.
HDPE rotationsstøbning forekommer i industrier, hvor strukturel ydeevne og kemisk resistens ikke kan kompromitteres. Almindelige eksempler omfatter bulkkemikalieopbevaringstanke, blandetanke, doseringstanke, indeslutningsbakker, huse til industrielt udstyr, komponenter til vandbehandling og sprøjtetanke til landbrug.
For lodrette lagertanke tillader HDPE's stivhed højere vægge at modstå bøjlespændinger uden for stor vægtykkelse. Konusbunddesignet på mange industritanke drager også fordel af HDPEs dimensionsstabilitet, især når tanken er fyldt med tætte væsker. Et typisk eksempel er PE-lagertanken CPT5000L med keglebund, som rotomoldere producerer med en sømløs væg og integreret støbte beslag. Støberne designer også til de mekaniske belastninger, som tanke ser under transport, et emne, der er dækket i et nærmere kig på rentvandsbeholderens stabilitet på ujævne veje.
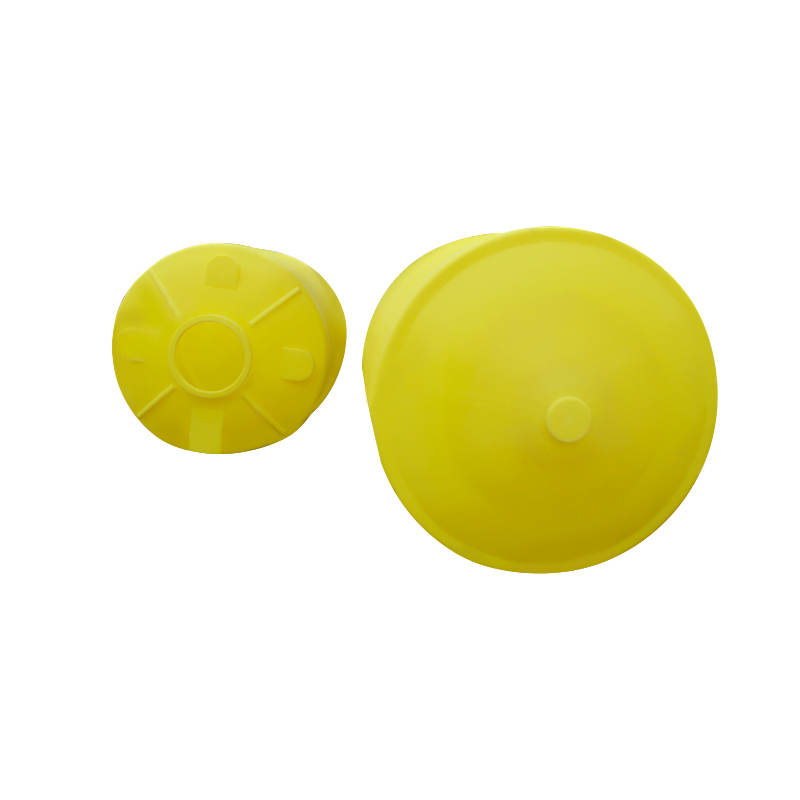 CPT-5000L PE-opbevaringstank med keglebund til industriel brug En rotomstøbt HDPE-lagertank med keglebund og sømløs væg, velegnet til tætte væsker og krævende industrielle miljøer, hvor dimensionsstabilitet og korrosionsbestandighed har betydning. Se produkt →
Blandetanke og doseringstønder er en anden naturlig pasform. Disse dele oplever ofte omrørerbelastninger, dysemoment og gentagen eksponering for syrer eller baser. Den højere stivhed af HDPE reducerer bøjning ved monteringsknaster og holder dimensionelle tolerancer omkring gevindindsatser. Til større volumener giver en 10-tons PE blandetønde procesingeniører en sømløs, korrosionssikker beholder.
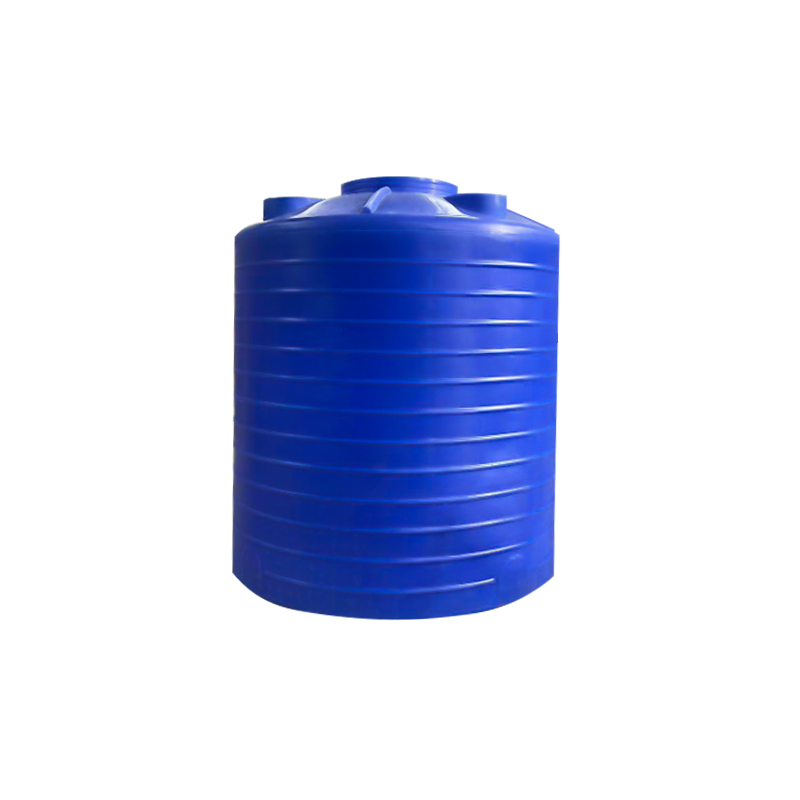 10-tons PE blandetønde til kemisk forarbejdning En rotomstøbt cylinder med stor kapacitet designet til blandings- og doseringsapplikationer, der tilbyder stivhed og korrosionsbestandighed til at modstå omrørerbelastninger og gentagen kemisk eksponering. Se produkt →
I kemikalieopbevaringsområder er lækagesikre bakker nu et standard sikkerhedskrav. En rotationsstøbt bakke lavet af HDPE giver den samme kemiske kompatibilitet som selve tanken med et glat indre, der er let at efterse og rengøre. Evnen til at støbe håndtag og dræne bassiner direkte i bakken eliminerer monteringstrin.
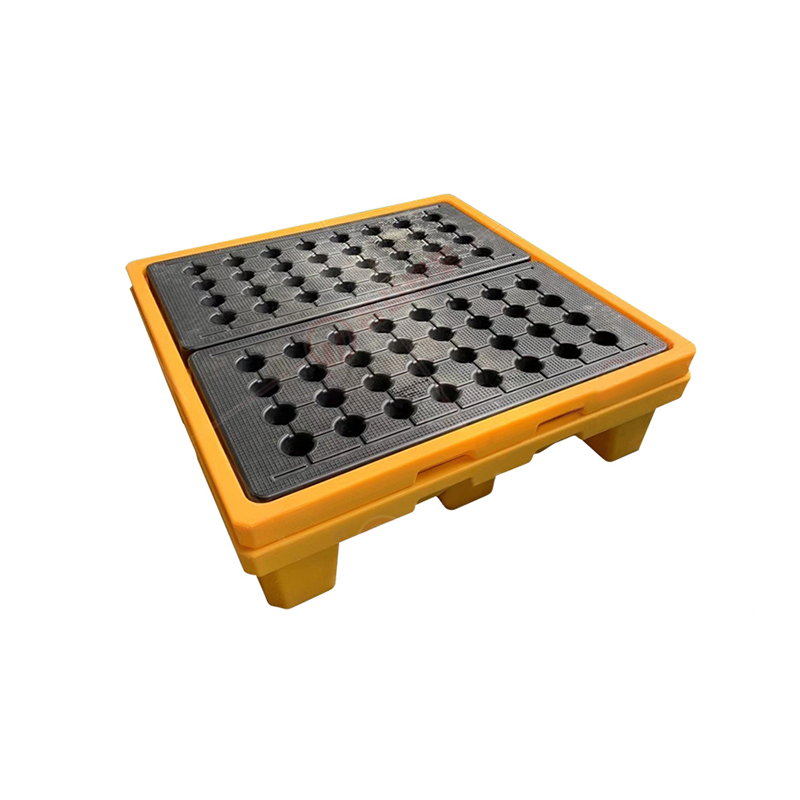 Rotomstøbt lækagesikker spandbakke til kemikalieopbevaring En HDPE-bakke med støbte håndtag og afløbsbassiner, der giver en glat, let at rengøre indeslutningsløsning, der er kemisk kompatibel med opbevarede væsker. Se produkt →
Ud over tanke og bakker bruges HDPE rotationsstøbning til:
Ikke alle rotomoldere har erfaringen til at køre HDPE rentabelt. Inden du afgiver en ordre, skal du spørge om deres pulverhåndtering, formtemperaturkontrol og afkølingsprocedurer. Bekræft, at de har lavet HDPE-projekter før, fordi indlæringskurven er reel.
Overvej også hele produktkæden. En partner, der designer og bearbejder sine egne forme, som f.eks Cixi Junyi Plastic Industry , kan iterere hurtigere på svindkompensation og portplacering. Virksomheden er placeret i rotomolding-hubben i Cixi, nær store logistikruter, og tilbyder både standardiserede produkter og tilpasset OEM-udvikling. Hvis du har brug for support til deldesign, materialevalg eller formværktøj, kan en erfaren producent gøre forskellen mellem en prototype, der fungerer, og en produktionskørsel, der fejler.
Undersøg deres kvalitetssystem og bed om materialecertificeringer. En pålidelig partner bør være i stand til at dokumentere harpikskvaliteten, partiets sporbarhed og vægtykkelsestjek. De bør også hjælpe dig med at forstå gennemløbstider, især for HDPE, fordi længere afkølingsfaser kan forlænge cyklustider sammenlignet med LLDPE.
Overse ikke omkostningsteknik. HDPE-harpiks er nogle gange dyrere pr. kilogram end LLDPE, men dens højere stivhed kan tillade en lidt tyndere væg i visse designs. Nettoomkostningerne afhænger af geometri, volumen og de nødvendige sekundære operationer. En god partner vil diskutere disse afvejninger åbent, før du forpligter dig til værktøj.
HDPE rotationsstøbning er ikke det nemmeste materiale at køre, men resultaterne taler for sig selv. Når du angiver den rigtige kvalitet, investerer i korrekt værktøj og arbejder med en støber, der forstår procesgrænserne, får du dele, der er stærke, lette, korrosionsbestandige og overraskende overkommelige til lave til mellemstore volumener. Start med dine servicekrav, ikke kun materialedatabladet, og lad en erfaren partner hjælpe dig fra formdesign til den sidste del.

 wuyuqiao landsby, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
