


Nyheder
Hjem / Nyheder / Industri nyheder / Rotationsstøbning Fordele og ulemper: En praktisk købervejledning
Forestil dig en 5000-liters kemikalietank, der venter på et spildevandsanlæg, eller en udstyrsskal, der skal overleve gentagne fald på et værksted. Rotationsstøbning håndterer både godt, fordi det producerer et stykke, sømløse, stressfrie dele. Men hvis du har brug for den samme komponent til 200.000 enheder om året med snævre tolerancer, vil processen sandsynligvis prissætte sig selv. Beslutningen handler ikke om, hvilken proces der er bedst – det handler om at tilpasse processen til delen og volumen.
Så her er det praktiske svar foran: Rotationsstøbning giver lave værktøjsomkostninger, sømfri hule dele og fremragende slagfasthed, men det giver også lange cyklustider, begrænsede materialemuligheder og løsere dimensionskontrol. Resten af denne artikel forklarer, hvordan disse kompromiser dukker op på et butiksgulv og i en indkøbsordre.
Rotationsstøbning bruger en hul metalform. Polymerpulver fyldes indeni, derefter opvarmes formen, mens den roterer på to akser ved lav hastighed. Pulveret smelter og dækker den indre overflade og danner en sømløs hul skal. Efter at formen er afkølet, fjernes den færdige del. Hele cyklussen kører ved atmosfærisk tryk, hvorfor værktøj kan fremstilles af billigt aluminium eller stål frem for hærdet værktøjsstål.
Materialet, der bruges i de fleste rotomstøbte dele er LLDPE, selvom nogle applikationer kræver HDPE eller ABS. Processen favoriserer termoplast, der forbliver stabil under opvarmningsfasen med lav forskydning, og det er en af grundene til, at materialelisten er kortere end til sprøjte- eller blæsestøbning.
Det er de fire faser, du vil høre en støber beskrive: støbeforberedelse, opvarmning og sammensmeltning, afkøling og afformning. Hvert trin påvirker den endelige kvalitet, så en pålidelig leverandør vil have klare kontrolpunkter for formtemperatur og rotationshastighed.
De fleste af de påstande, du vil se om rotomoldning, kommer ned til et par veldokumenterede styrker. Lad os se på dem, som en designingeniør eller en indkøbschef ville gøre det.
Den største strukturelle gevinst er, at delen er ét sammenhængende stykke. En 5000-liters lagertank fremstillet ved rotationsstøbning har ingen skillelinje, der kan blive en stressstigning. Det betyder også, at indersiden og ydersiden af væggen dannes på samme tid, så en tank, der bruges til kemikalier eller spildevand, får en ensartet vægkvalitet, hvor det betyder mest.
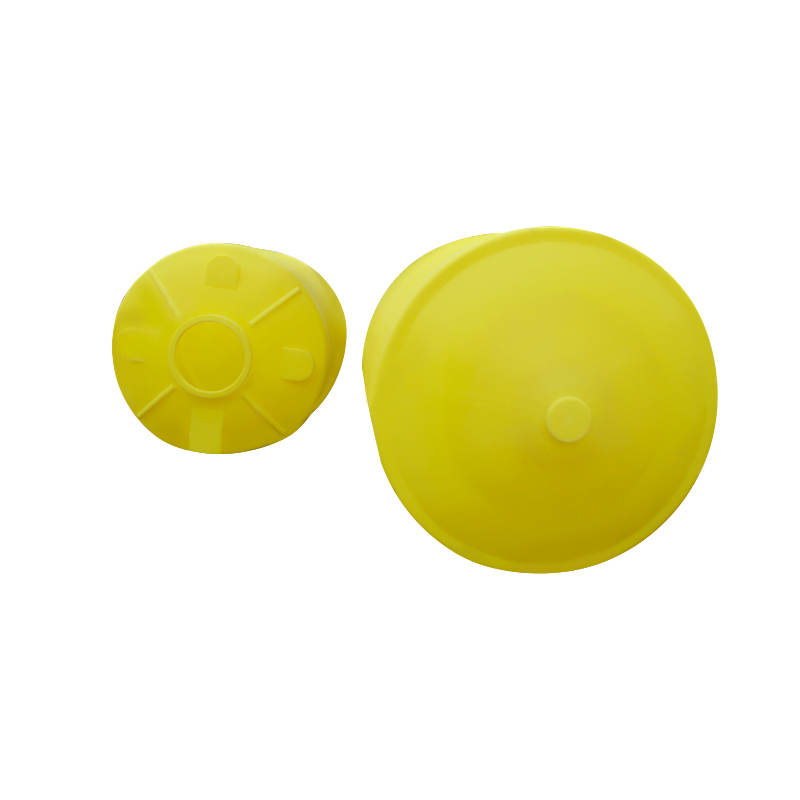 PE-opbevaringstank med keglebund til kemikalie- og spildevandsapplikationer Denne 5000-liters rotationsstøbte tank har en sømløs væg i ét stykke, der eliminerer skillelinjer og sikrer ensartet vægtykkelse. Den er velegnet til vandbehandling og kemisk opbevaring, hvor der kræves holdbarhed og korrosionsbestandighed. Se produkt →
Forme lavet af aluminium kan ofte fremstilles på få uger og koster en brøkdel af matchede metalværktøjer, der bruges til sprøjtestøbning. Dette gør processen attraktiv for årlige produktionskørsler i hundredvis til lave tusinder, hvor man ikke kan retfærdiggøre et stort værktøjsbudget, men stadig ønsker en holdbar plastdel.
LLDPE har en høj slagstyrke, og processen producerer dele med stort set ingen indstøbt spænding. Denne kombination er grunden til, at rotomstøbte tanke, værktøjskasser og flydelegemer overlever fald, fryseforhold og konstante belastninger. For et anlæg, der opbevarer doseringskemikalier eller en farm, der holder levende fisk i beholdere, udmønter denne modstandsdygtighed sig i lavere udskiftningsomkostninger.
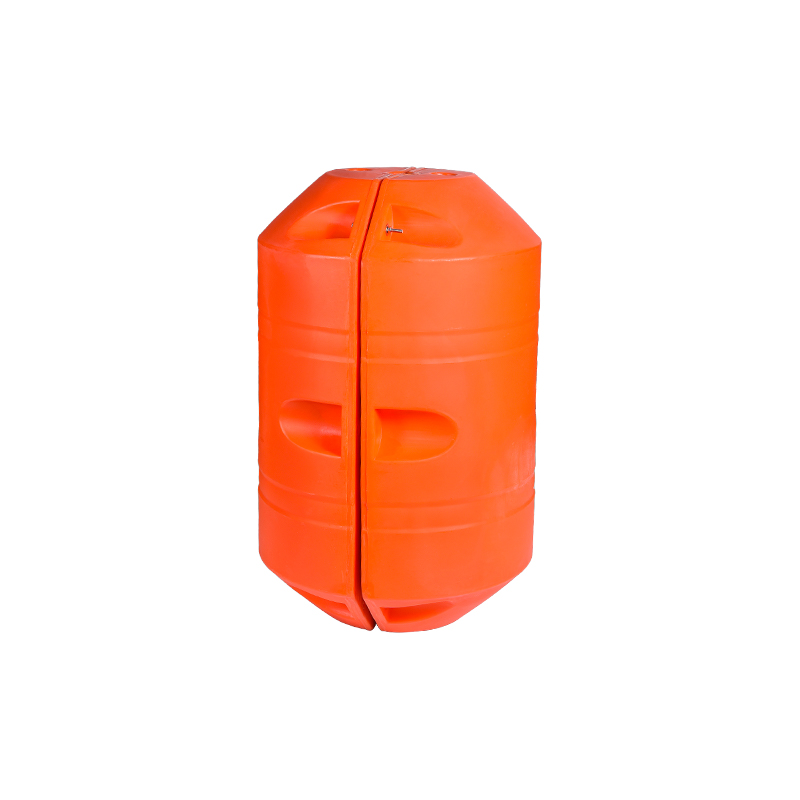
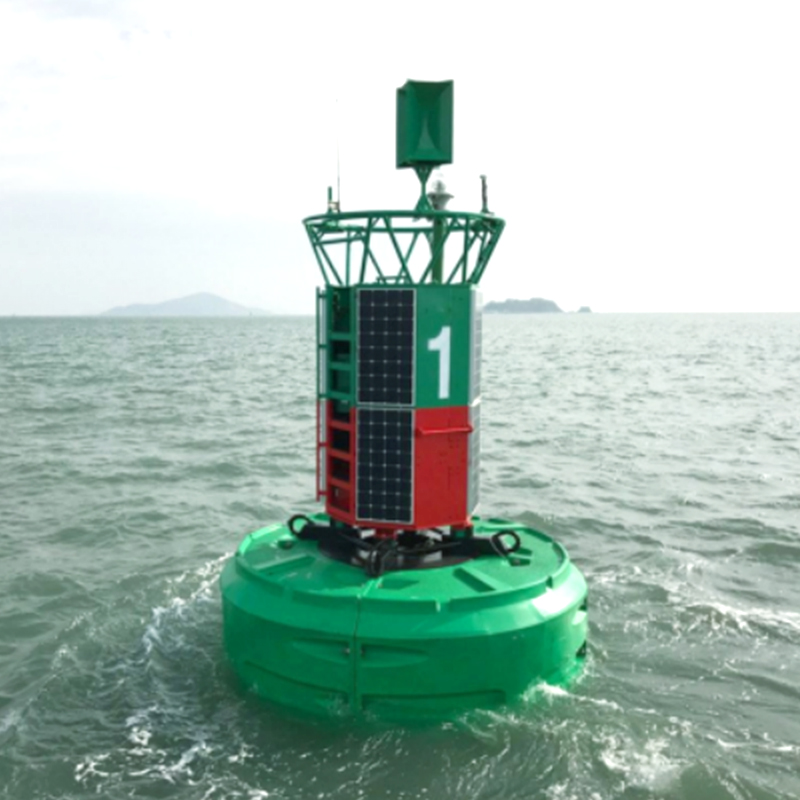
Du kan inkorporere ribber, tromleformede kroppe eller endda dobbeltvæggede dele med indstøbte indsatser. Den biaksiale rotation dækker bedre hjørner og udsparinger end blæsestøbning kan. Dette er især nyttigt til udstyrshuse, brændstoftanke til køretøjer og skibsflydere, hvor formen skal opfylde både strukturelle og æstetiske behov.
Hver rotationsstøbt del gennemgår opvarmning og afkøling, der typisk tager ti minutter. Sprøjtestøbning kan producere en sammenlignelig lille del på få sekunder. Hvis din volumen er stor, vokser arbejds- og energiomkostningerne per enhed hurtigt. Dette er den mest almindelige årsag til, at projekter flytter væk fra rotomstøbning.
LLDPE og PE dominerer. Selvom nogle specialkvaliteter er tilgængelige, er højtydende ingeniørplast vanskelig at behandle på denne måde. Hvis din komponent har brug for kemisk resistens ud over PE's rækkevidde eller kontinuerlig højtemperaturdrift over omkring 80 grader Celsius, skal du muligvis se på en anden proces.
Vægtykkelse er normalt ensartet af natur, men dimensionen af den samlede del kan variere mere end ved sprøjtestøbning. Dette er fint for de fleste tanke og flydere, men ikke for dele, der skal passe ind i en præcis mekanisk samling. Du skal planlægge tolerancestack-ups fra begyndelsen.
Indlæsning af pulver, håndtering af forme og efterbehandling af dele kræver manuel indsats. For meget store dele er det acceptabelt. For små dele lavet i høj volumen bliver arbejdsdelen af prisen svær at konkurrere med.
Materialepriser følger også råolietrends, så en langsigtet leveringsaftale kan hjælpe. Købere med et fast årligt budget bør bede om en prisjusteringsklausul i tilbuddet.
Når du køber en plastikdel, vil du normalt sammenligne rotationsstøbning med blæsestøbning eller sprøjtestøbning. Hver proces har et sødt punkt, og det rigtige valg afgøres ofte efter volumen og form.
| Kriterier | Rotationsstøbning | Blæsestøbning | Sprøjtestøbning |
|---|---|---|---|
| Værktøjsomkostninger | Lav til moderat | Moderat | Høj |
| Cyklus tid | Minutter pr. del | Sekunder til minutter | Sekunder |
| Del størrelse | Meget store hule dele | Mellem hule dele | Lille til medium |
| Vægtykkelseskontrol | Uniform af natur | Varierer med blæseforhold | Præcis kontrol |
| Typisk årligt volumen | Hundrede til lave tusinder | Tusinder til titusinder | Ti tusinde og derover |
Til marineudstyr såsom flydedokker gør den store størrelse og behovet for slagfast konstruktion i ét stykke rotomstøbning til en stærk pasform. Du kan se dette i den virkelige oplevelse af en rotomstøbende flydende LLDPE-platform har stærk korrosionsbestandighed selv i brak- og havnevand. Blæsestøbning er normalt bedre, når du har brug for højere output af mellemstore flasker eller beholdere under 200 liter med enkel geometri.
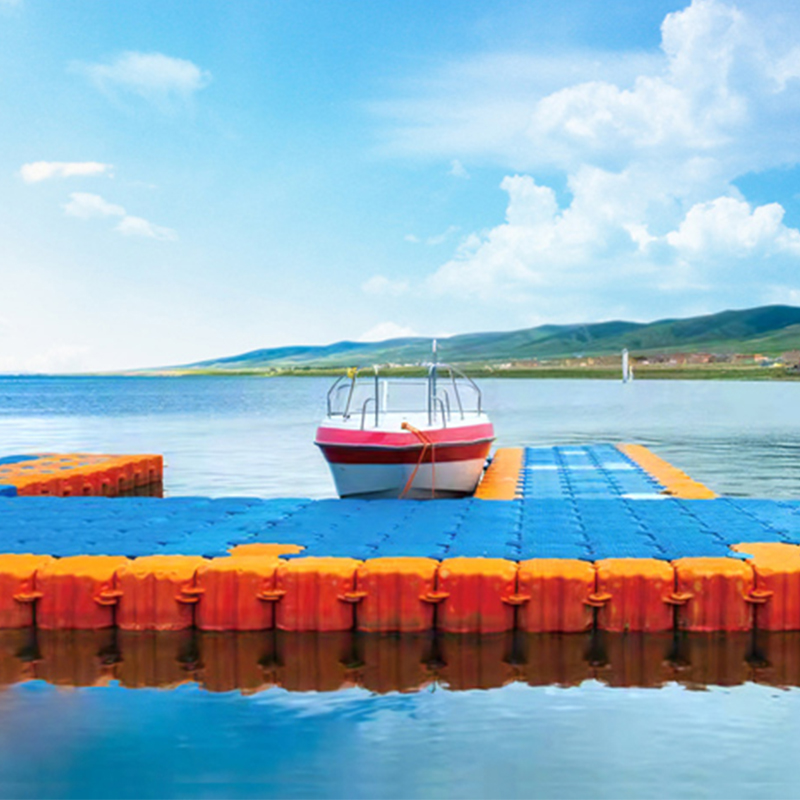 Rotomstøbt LLDPE flydende platform til hav- og vandbrug Lavet af LLDPE, denne flydende platform tilbyder slagfasthed, korrosionsbestandighed og holdbarhed i brakvand eller havnevand. Det fungerer som en stabil base for havne, flydebroer og vandaktiviteter. Se produkt →
Den rigtige måde at evaluere rotomoldning på er ikke at spørge, om processen generelt er god eller dårlig. Stil i stedet disse fem spørgsmål.
For OEM og udviklingsarbejde gælder samme kriterier. Et tilpasset udstyrshus eller en beskyttende skal kan drage fordel af billig værktøj og kort leveringstid, når designet tillader det.
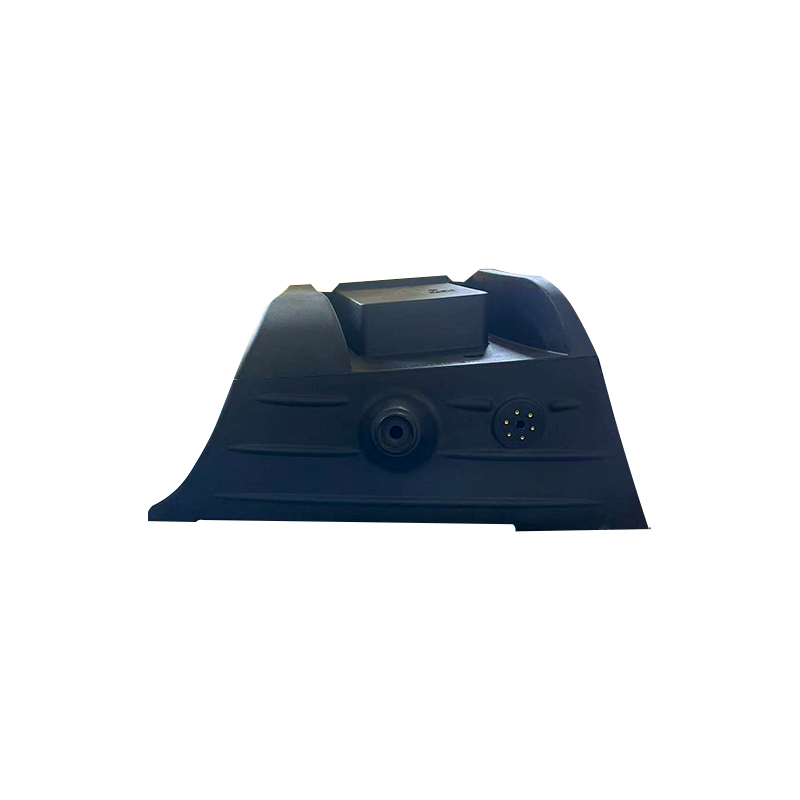
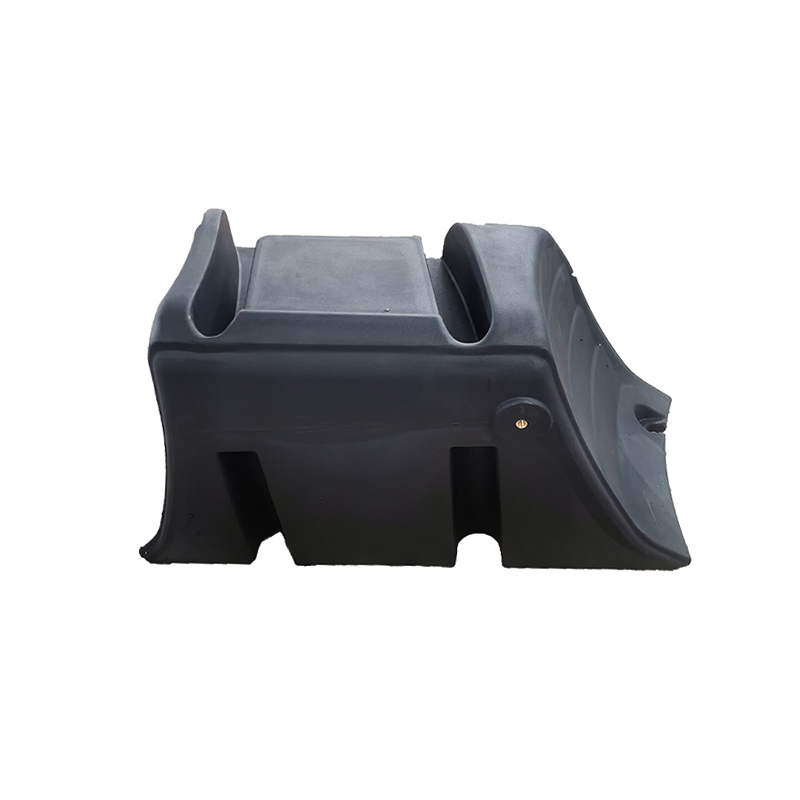 LLDPE rotationsstøbningsudstyr skal til udendørs beskyttelse Denne sømløse LLDPE-skal beskytter interne komponenter mod støv, fugt og stød. Med lave værktøjsomkostninger og kort leveringstid passer den til tilpassede kabinetter til maskiner og elektronisk udstyr i barske miljøer. Se produkt →
Rotationsstøbning er en pålidelig proces, når du har brug for store, hule, slagfaste plastdele til lave værktøjsomkostninger. Det er ikke det rigtige svar for højhastigheds masseproduktion eller snævre tolerance komponenter. Købere, der kender deres volumen, delstørrelse og servicemiljø, før de henvender sig til en støber, vil få det mest nyttige tilbud.
Det er præcis sådan en erfaren rotomstøbningsleverandør også griber det an. De vil først spørge om din volumen og derefter tale designet og materialet igennem. En god leverandør vil også påpege, hvornår en del passer dårligt til processen, for på den måde undgår man en kostbar form og et produktionsforløb, der aldrig bliver økonomisk. Kl Cixi Junyi Plastics , den disciplin starter med den første samtale om din påtænkte ansøgning.

 wuyuqiao landsby, Henghe Town, Cixi City, Zhejiang-provinsen
 +86-15257871220
 [email protected]
